






製品
- OEM砂型鋳造





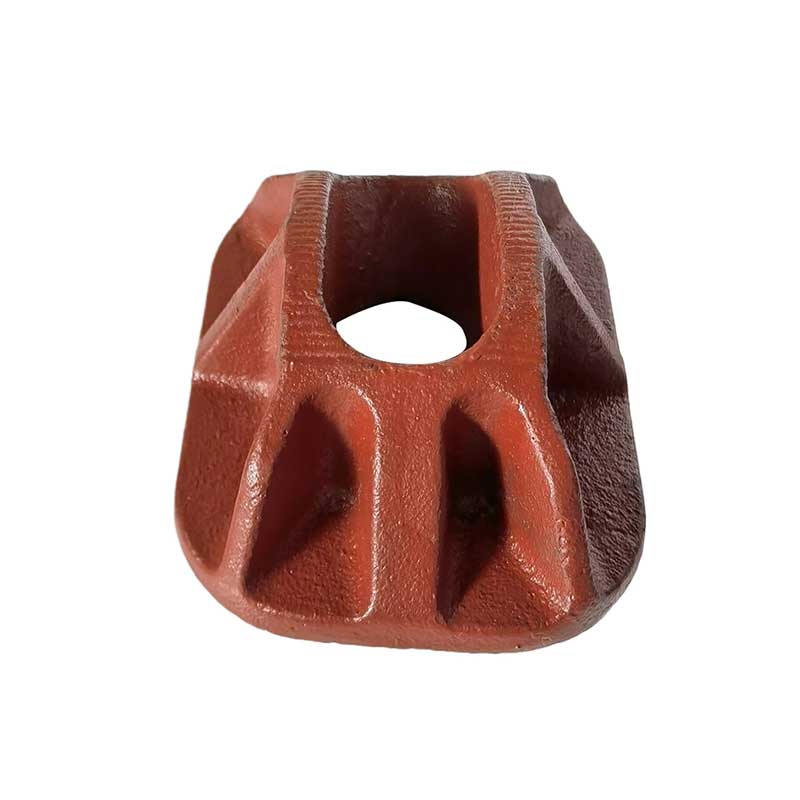
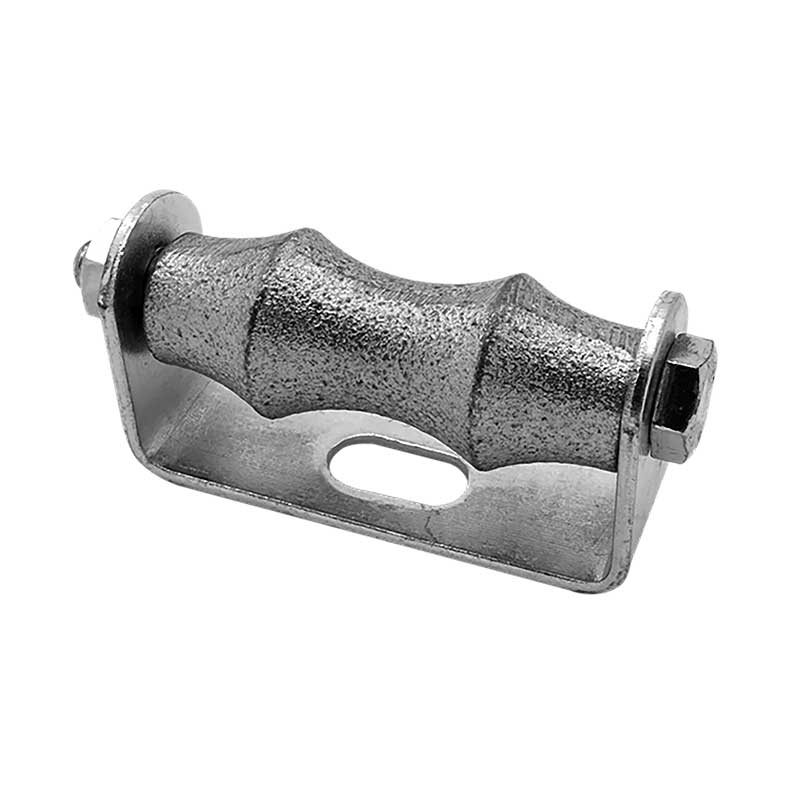
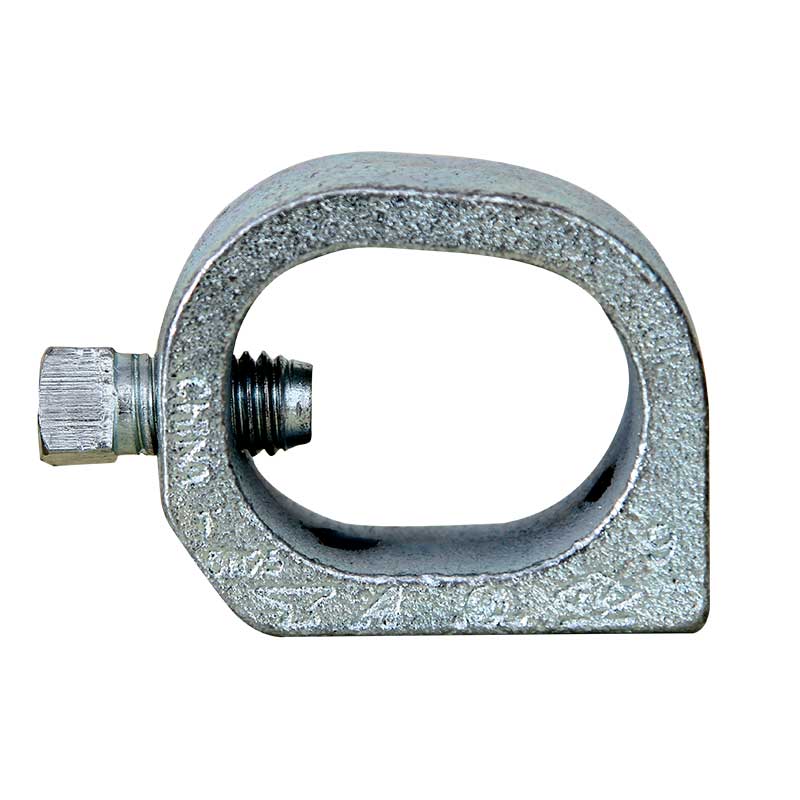
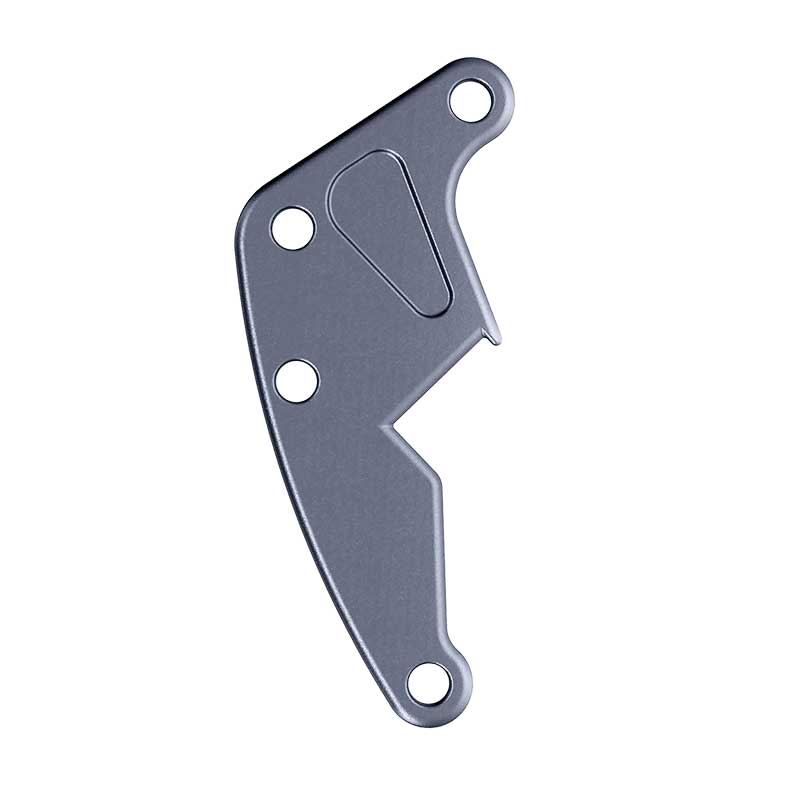
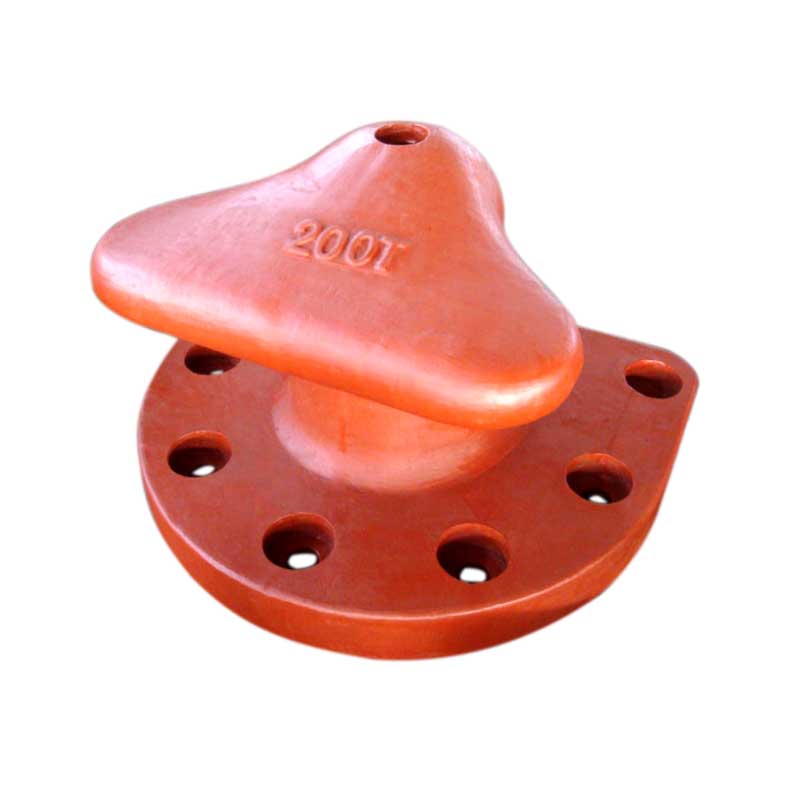
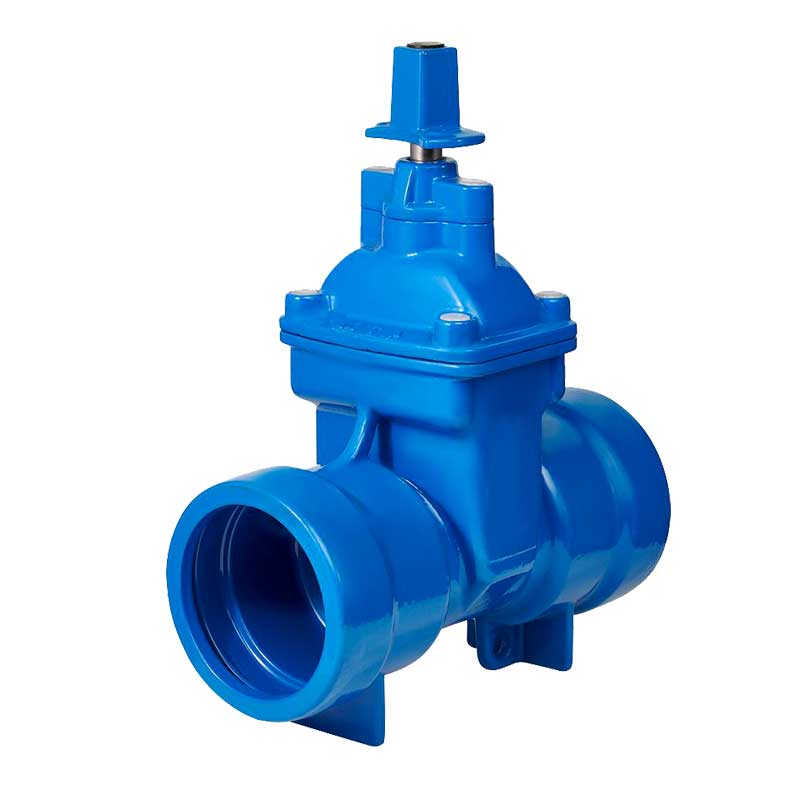
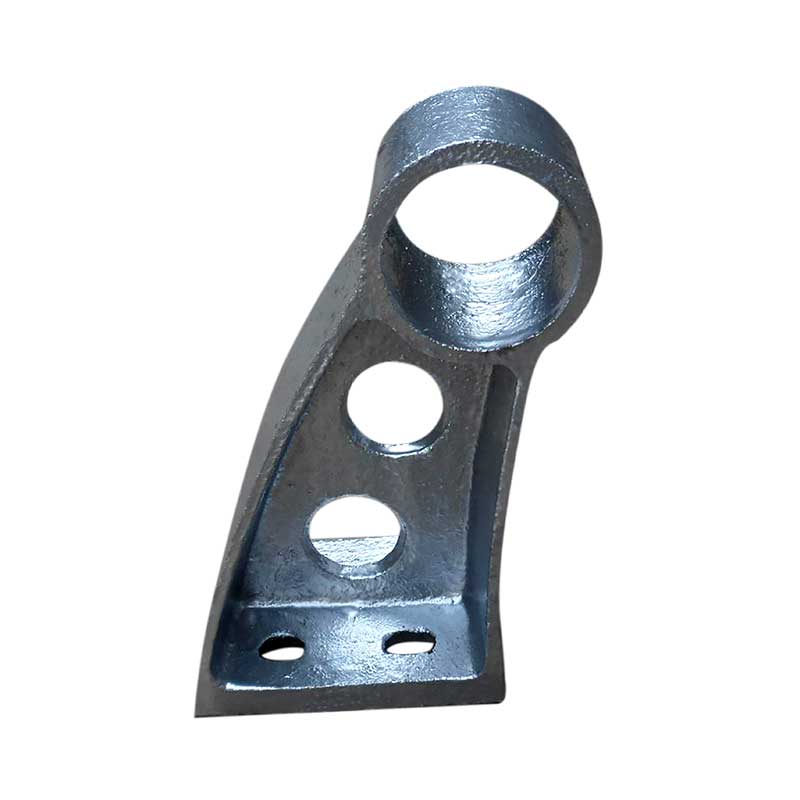
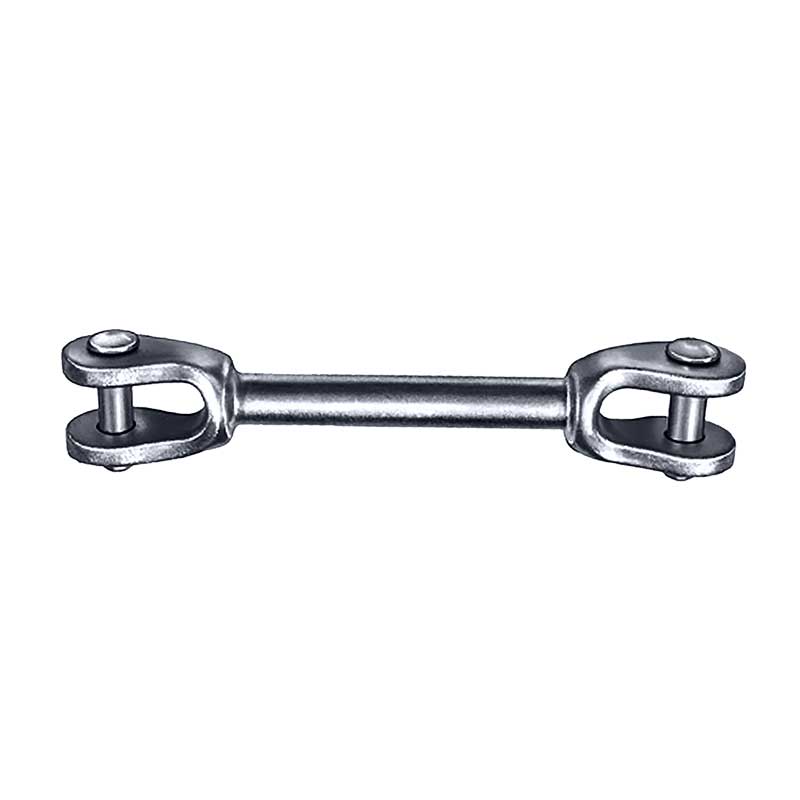
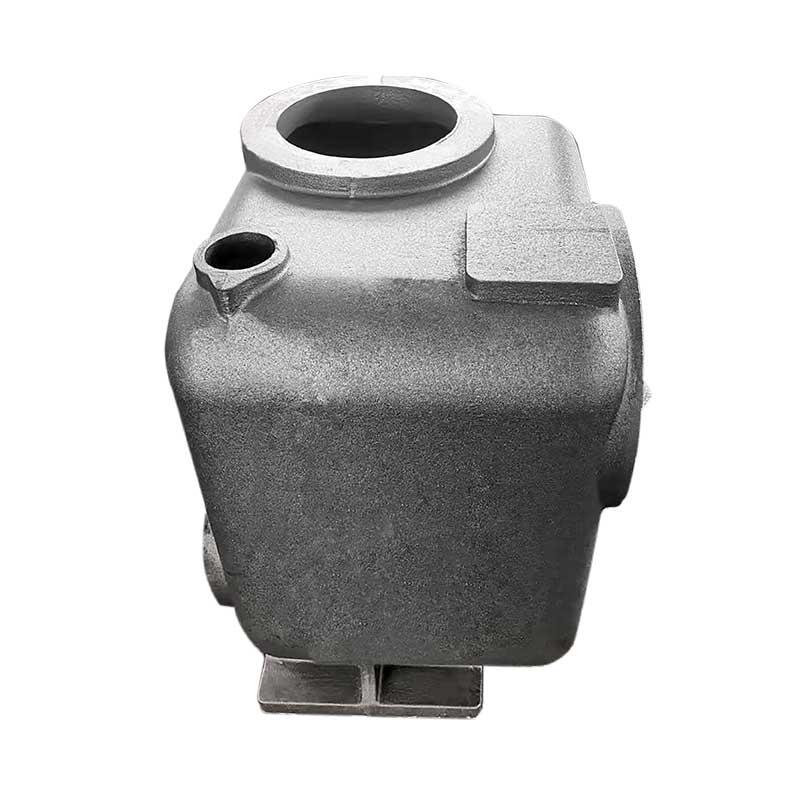
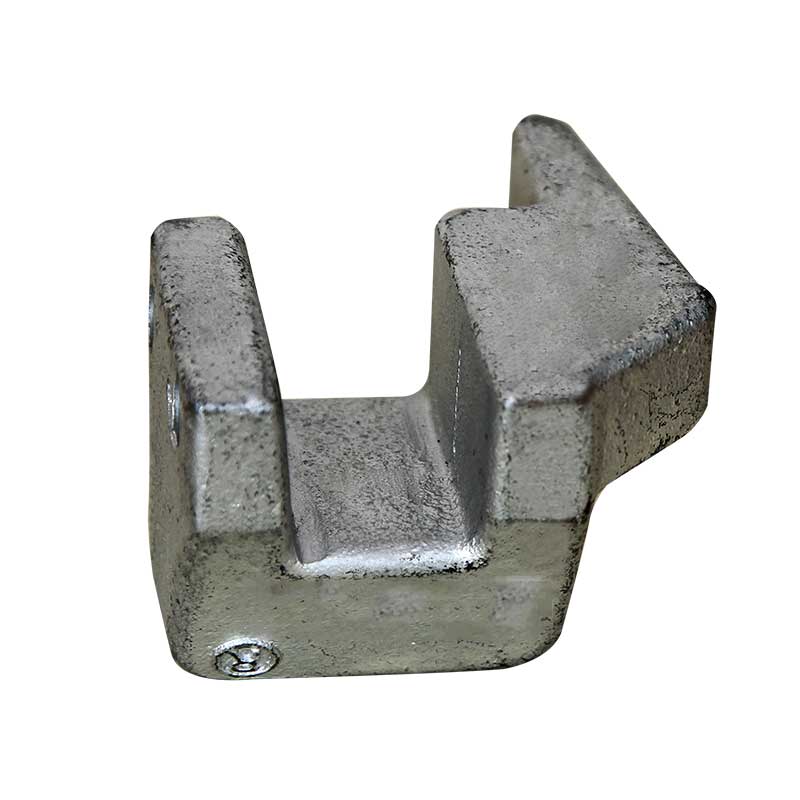
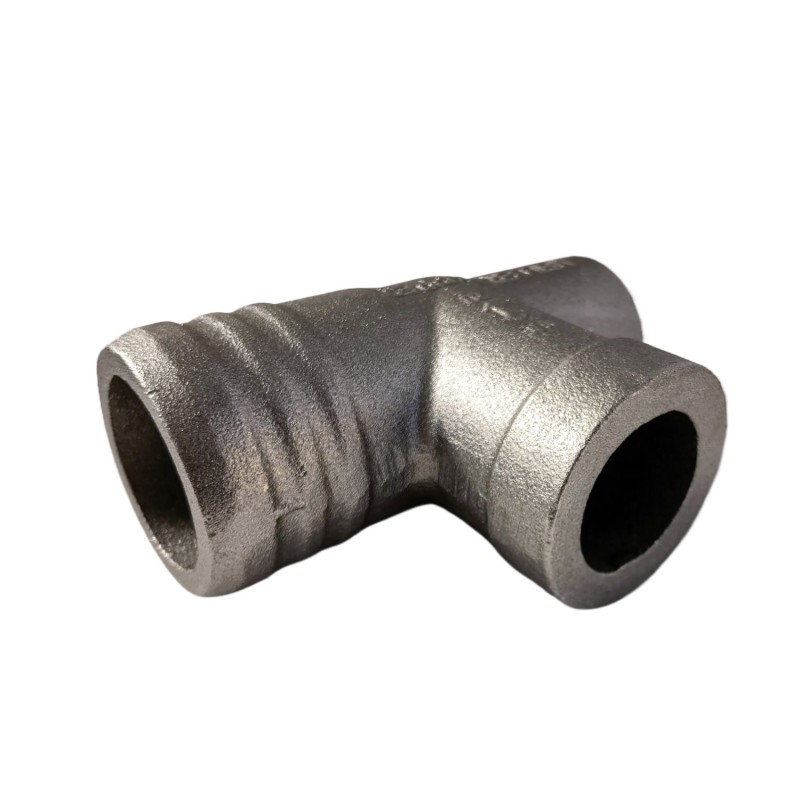
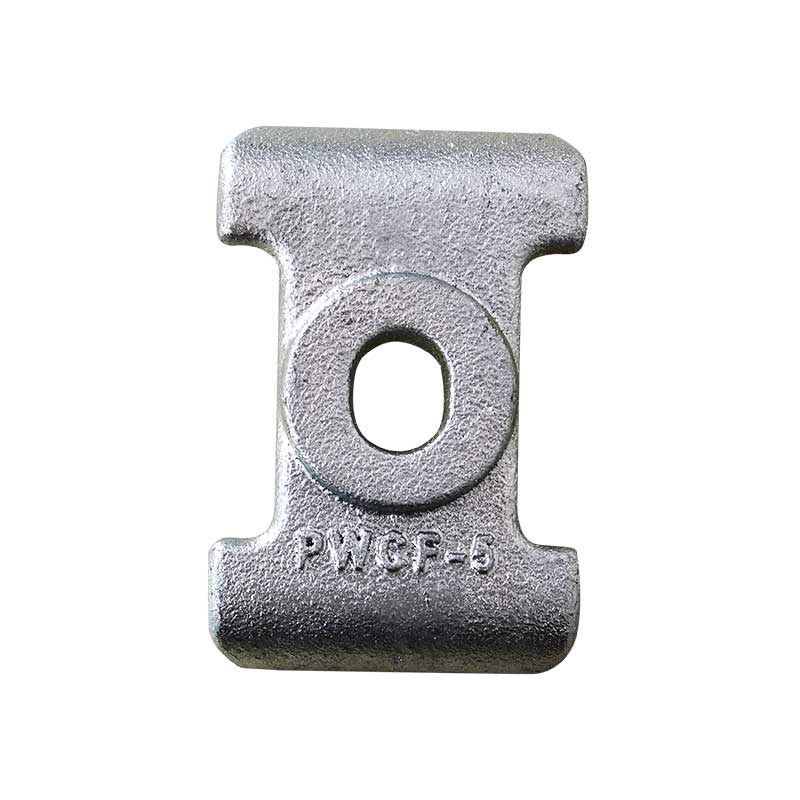
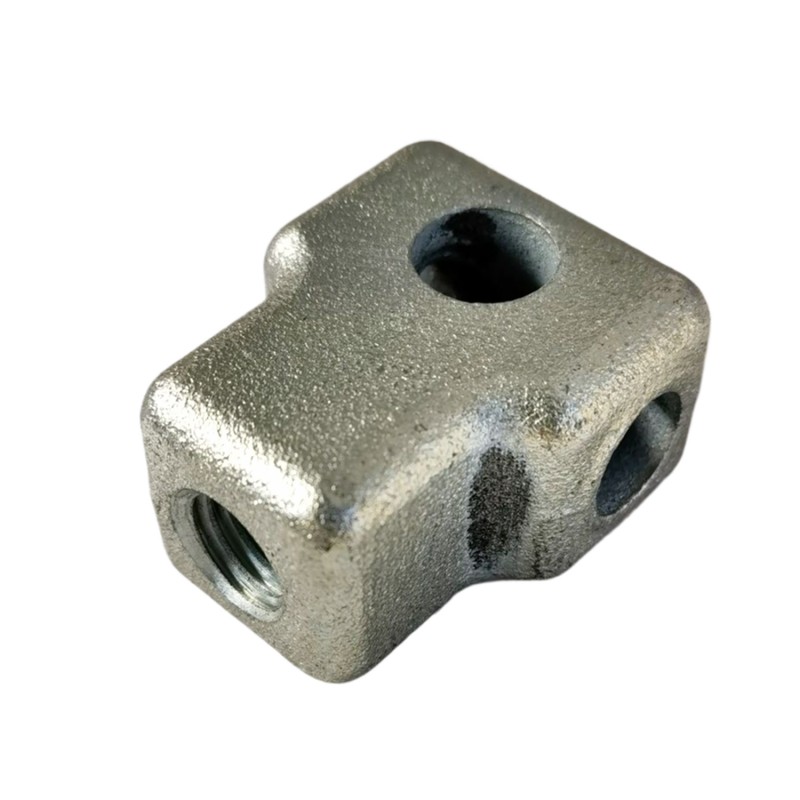
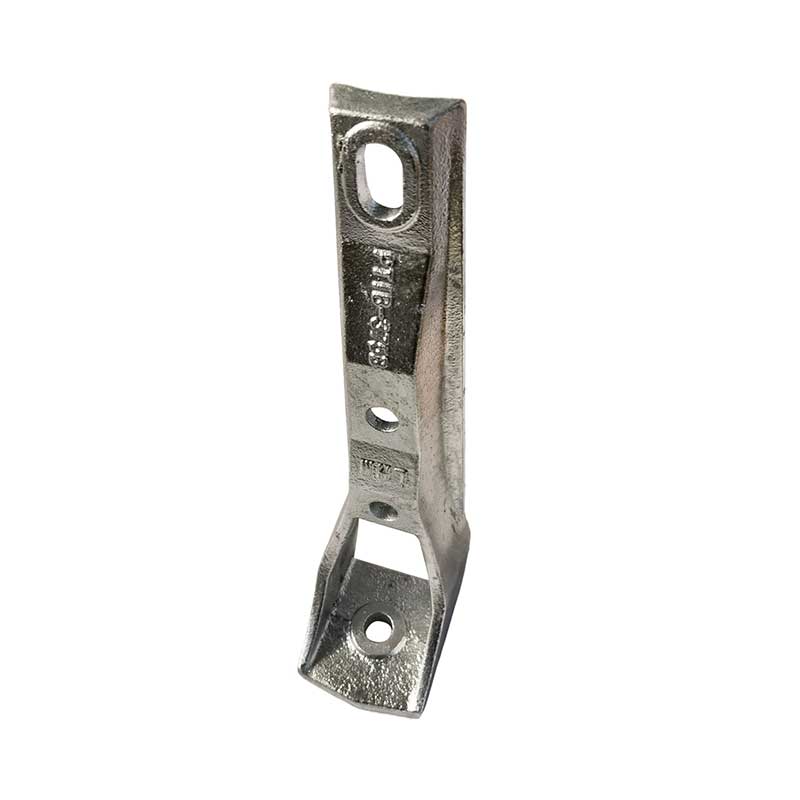
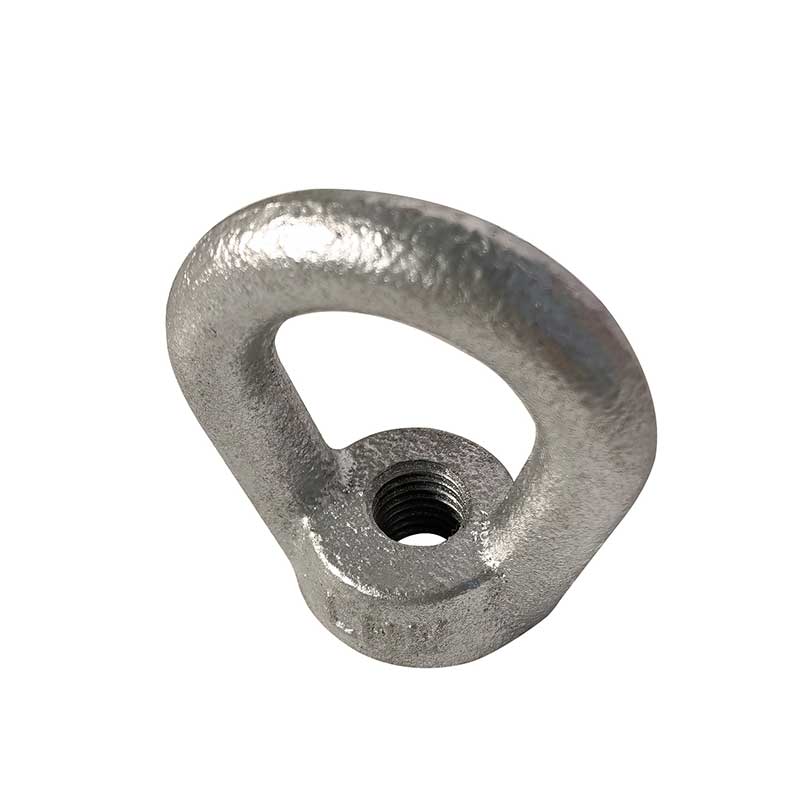
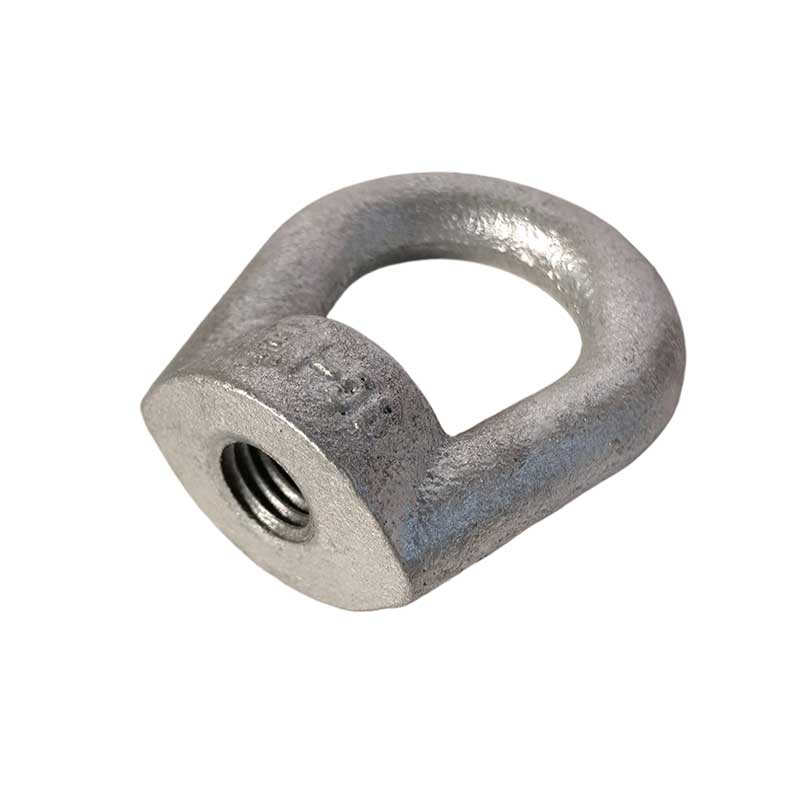
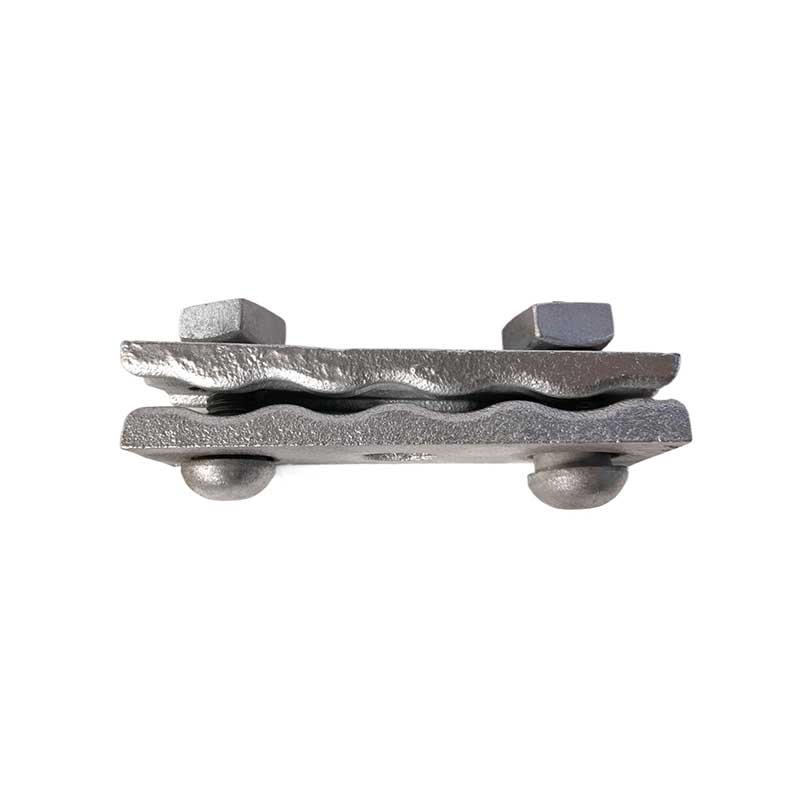
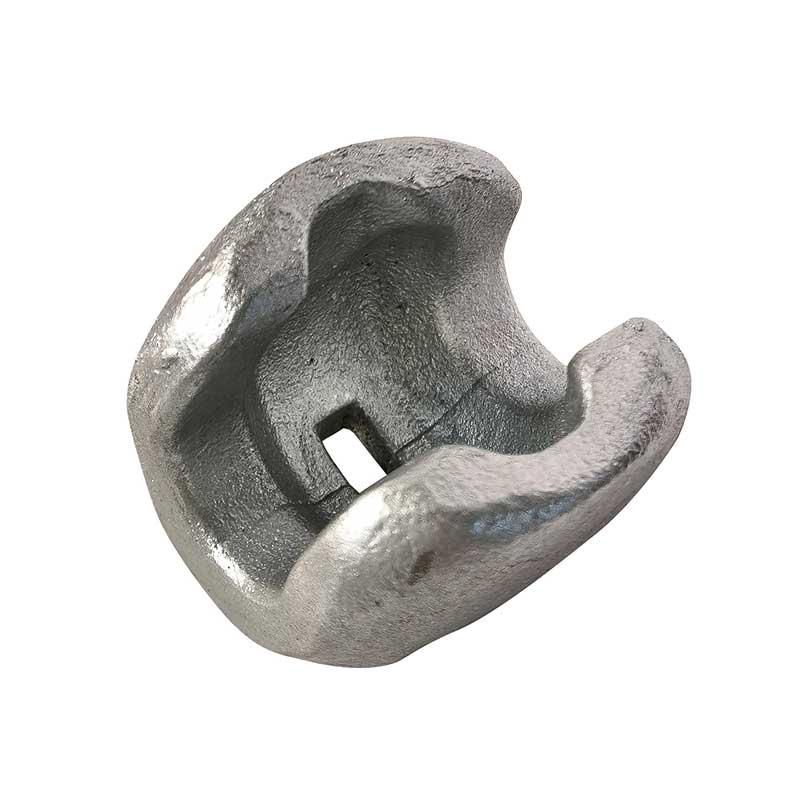
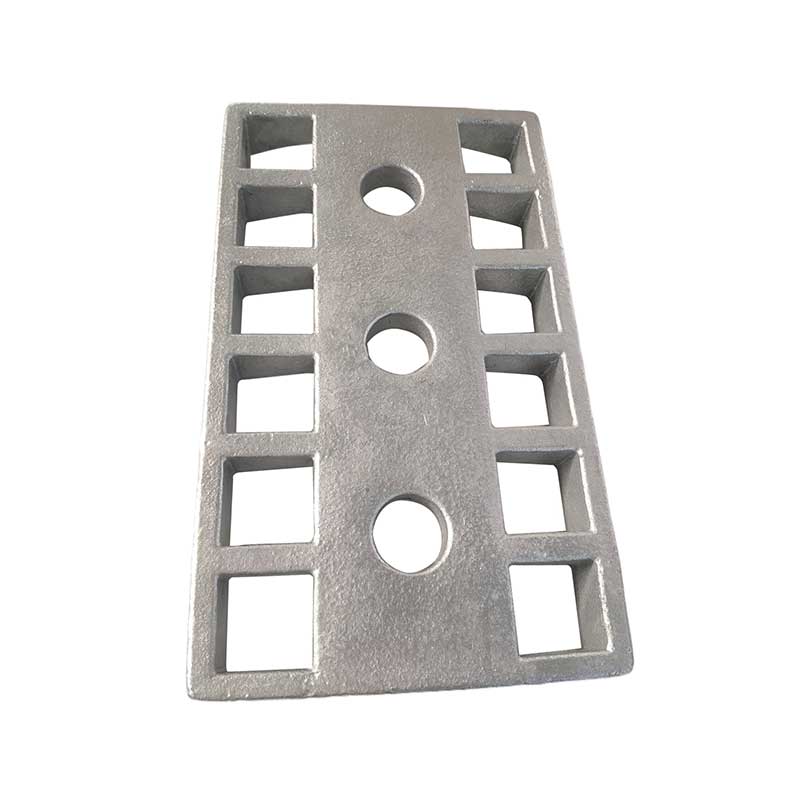
コーティングを施した砂型鋳物
熱可塑性フェノール樹脂と硬化剤であるヘキサメチレンテトラミンでプレコーティングされたケイ砂からなるコーティングされた(シェル)砂が使用されます。金属モデルプレートは 180 ~ 340 °C に加熱されます。
説明
マーカー

製品説明
シェル鋳造工程(鉄系金属の精密鋳造に特化したコーテッドサンドを用いたホットシェル鋳造)
プロセス原理
熱可塑性フェノール樹脂と硬化剤であるヘキサメチレンテトラミンでプレコーティングされたケイ砂からなるコーティングされた(シェル)砂が使用されます。金属モデルプレートは 180 ~ 340 °C に加熱されます。コーティングされた砂が高温と接触すると、樹脂が急速に溶け、架橋、硬化し、モデル スラブの表面に硬くて薄い砂のシェルが形成されます。シェルが取り外されると、2 つの金型半体が結合されて金型キャビティが形成されます。溶鉄を流し込む前に、サポートとしてシェルの外側に乾燥した砂を流し込み、砂型鋳造のコストと精密鋳造の寸法精度のバランスをとります。
特殊な原材料
鋳物砂: 樹脂含有量 2.5 ~ 4% のコーティングされた細かい砂。再生性が低い。
モデルプレート:鋳鋼または鋳鉄製の割型で、耐熱性、耐摩耗性が高く、繰り返し使用しても長寿命です。
離型剤: ステアリン酸カルシウムとシリコーン オイル。サンドシェルが型にくっつくのを防ぎます。
使用される鉄系材料: カムシャフト、ギア、バルブシート、油圧ハウジングなどのねずみ鉄およびダクタイル鋳鉄製の中小型精密部品。
シェルモールド鋳造プロセスの段階的な技術図
シェル鋳造によって製造された、納品された状態の鉄鋳物
標準的な 6 段階のプロセス
(1) 金属模型板を加熱し、離型剤を塗布する
金型を 200 ~ 280 °C に加熱し、離型剤を均一に塗布して、サンドシェルが自由に取り外せるようにします。
(2)ティッピングホッパーによる砂投入(基本操作)
加熱した模型スラブを砂貯蔵ホッパーに押し付け、アセンブリ全体を反転して模型の表面をコーティング砂で完全に覆います。 8 ~ 15 秒間押し続けます。表面の砂は加熱されて硬い殻に固まりますが、加熱されていない緩い砂はホッパーに戻されます。
(3) シェルモールドの追加硬化(焼損)
形成された砂シェルを備えたモデル スラブを 180 ~ 220°C の二次硬化オーブンに 30 ~ 90 秒間移して、シェルの熱強度を高めます。シェルの厚さは 8 ~ 15 mm 以内に制御されます。
(4) シェルの取り外し、コアの作成、半型の組み立て
完成したハーフシェルを、取り出し機構を使用して金型から取り外します。内部に空洞がある部品の場合、コーティングされた砂からコアが同時に作成され、その後、上下のハーフシェルが位置合わせされて固定されます。
(5) 補強充填用フラスコへの設置
組み立てたシェル型をフラスコに置き、その周囲の空間を乾燥した支持砂で満たし、注入中にシェルが膨張してひび割れするのを防ぎます。溶解した鋳鉄を1400~1460℃の一定温度で流し込みます。
(6) 冷却、殻むき、洗浄
4〜12時間冷却した後、砂の殻を破壊し、鋳物を取り外します。スプルーとスプルーを取り外し、ショットブラスト、探傷、最終機械加工を実行します。
シェル鋳造の主な利点と欠点
メリット(従来の砂型鋳造と比較)
精度が大幅に向上:CT9~CT11の寸法公差、安定した寸法と量産時の優れた再現性。
平滑な表面: 表面粗さ Ra 6 ~ 25 µm で、焼け層が最小限に抑えられており、旋削、フライス加工、研削の取り代が大幅に減少します。
優れた薄肉鋳物の成形能力:シェル型の剛性が高いため、厚さ2~3mmの薄肉、複雑な形状、小穴の鋳鉄鋳物を安定して生産できます。
砂の消費量が極めて少ない: キャビティを形成するのは薄いシェル層だけです。砂の使用量は従来の砂型鋳造に比べて1/10です。
自動化との親和性が高く、連続量産のシェルモールド製造の自動ラインにも対応します。
均質な鋳造構造: 制御されたシェルのガス透過性により、ガス穴やスラグ混入などの欠陥が大幅に減少します。

お問い合わせください
関連人気商品

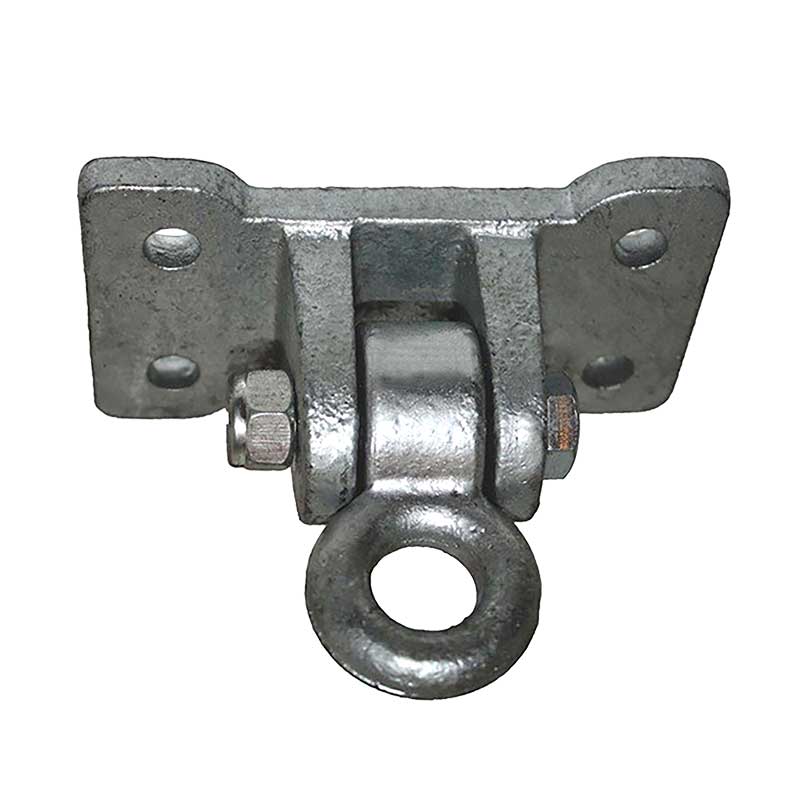
ブレース用スイベルマウント
パイプ、ダクト、ケーブル トレイの耐震補強用の高性能スイベル ファスナー。 ISO 9001 認定の鋳造工場で、カスタムの精密機械加工された鋳鋼/鉄コンポーネントを提供しています。 ASCE 7、IBC、EN 規格に準拠。米国、EU、南米に輸出します。